
Encontre defeitos visíveis
Avalie arranhões, rachaduras, contaminação ou variação de acabamento. A óptica e a iluminação devem tornar o defeito relevante visível antes que o software possa classificá-lo.
Visão de máquina, IA na borda e eletrônica personalizada para inspeção de qualidade. Reunimos câmeras, processamento local e interfaces de máquinas em torno de seu produto e linha de produção.
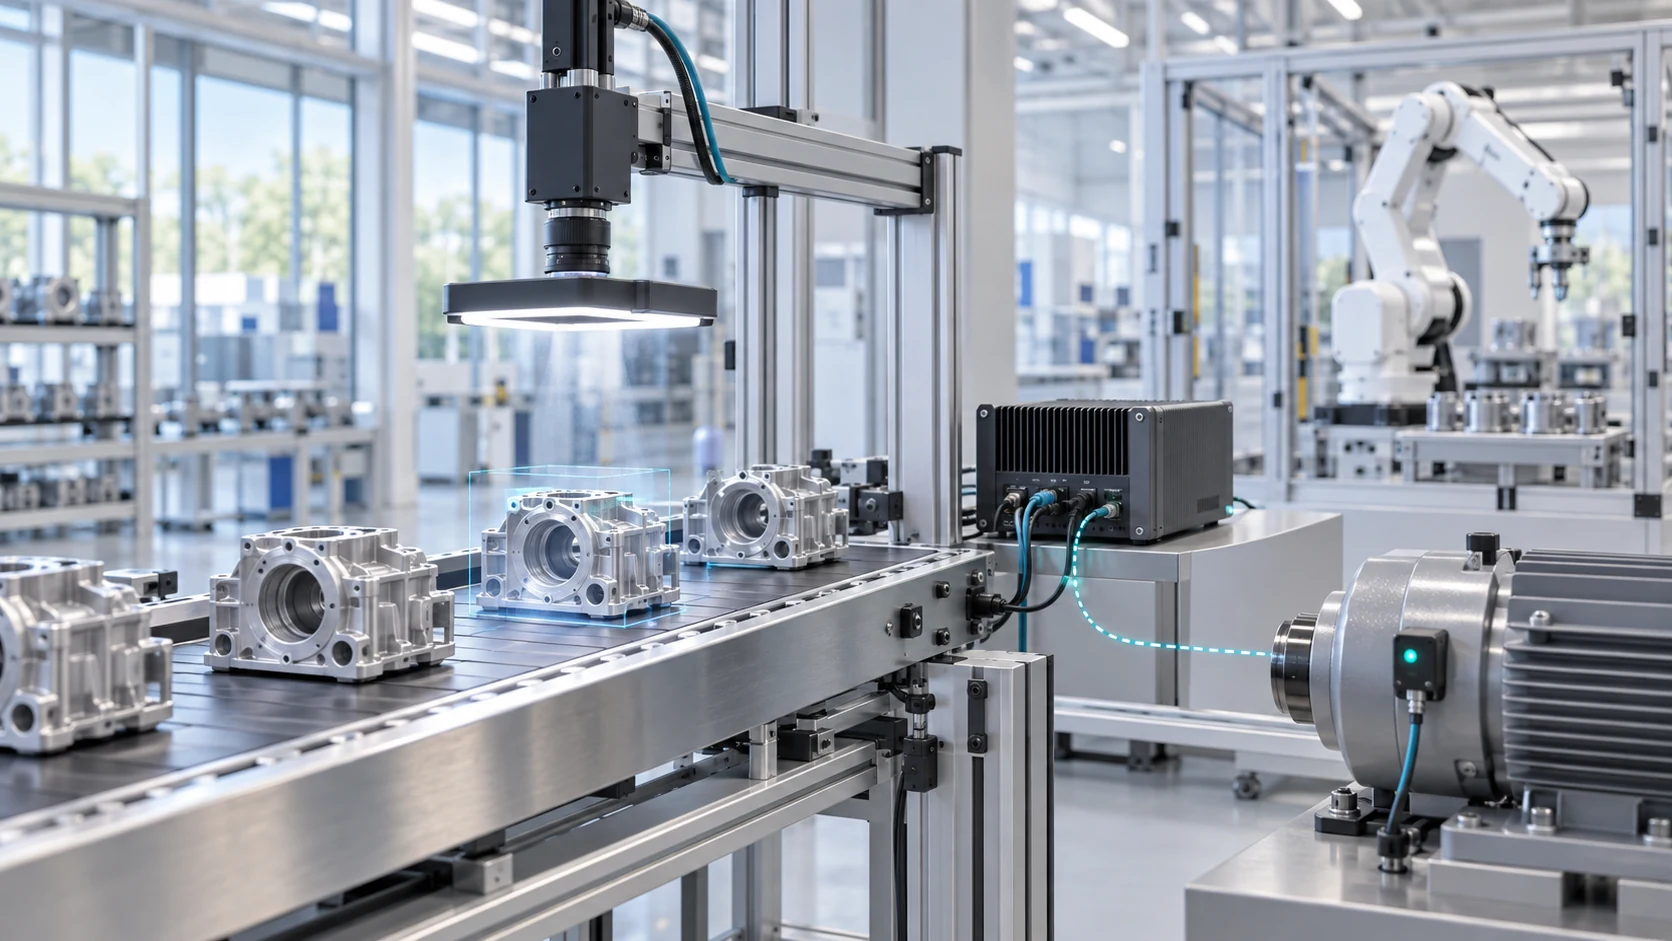
Escolha uma tarefa de inspeção clara e defina a detecção e a integração necessárias para tomar essa decisão de forma confiável.
Avalie arranhões, rachaduras, contaminação ou variação de acabamento. A óptica e a iluminação devem tornar o defeito relevante visível antes que o software possa classificá-lo.
Verifique a presença, orientação e sequência de montagem dos componentes. Associe cada resultado a um acionador de peça ou estação.
Inspecione rótulos, códigos impressos e recursos de embalagem. Defina legibilidade, conteúdo esperado e resposta a um resultado incerto.
Verificações dimensionais do escopo em torno da tolerância, calibração, óptica e posicionamento da peça necessários. Valide a repetibilidade em relação a uma referência adequada.
Conecte resultados aprovados, reprovados e incertos a um CLP, estação de operação ou sistema de produção por meio de interfaces acordadas para o projeto.
Vincule os resultados da inspeção aos identificadores das peças e às imagens selecionadas. Combine os requisitos de retenção, acesso e armazenamento antes do piloto.
Câmera, lente, iluminação, montagem e disparo selecionados para o recurso real.
Visão convencional ou IA em um computador edge, com todo o caminho de processamento medido.
E/S personalizada, software incorporado, gabinete e conexões de máquina necessárias.
Amostras representativas, critérios de aceitação acordados e uma avaliação piloto documentada.
Use uma plataforma Alvexis adequada como ponto de partida ou encomende um projeto dedicado. Explorar Computação ForgeEdge, Módulos ForgeEdge-Core e nosso serviços de desenvolvimento de produtos personalizados.
Compartilhe exemplos bons e defeituosos, tamanho do defeito, velocidade da linha, espaço disponível e pontos problemáticos atuais da inspeção. Combine o que conta como aprovação, reprovação ou resultado incerto.
Use amostras separadas de desenvolvimento e avaliação. Inclua a variação esperada nas peças, condições de iluminação e operação e registre defeitos não detectados e falsas rejeições.
Revise a precisão, o atraso do sensor até a saída, o fluxo de trabalho do operador e as necessidades de manutenção. Decida se deseja refinar o piloto ou preparar o projeto de produção.
Um breve resumo é suficiente para começar: produto, exemplos de defeitos, velocidade da linha, interfaces e data prevista de instalação.
Envie um resumo de inspeção ↗PLANO PILOTO ILUSTRATIVO
Uma estação de montagem precisa distinguir uma peça completa de outra com um componente faltando. Este exemplo mostra como um projeto pode ter o escopo definido; não é um resultado relatado pelo cliente.
Peças completas e incompletas representativas, variação esperada das peças, tempo da estação, espaço de montagem disponível e acionador da máquina.
Uma câmera e iluminação controlada capturam o recurso. O processamento local retorna aprovado, reprovado ou incerto; uma interface de máquina acordada encaminha o resultado para o operador ou controlador de linha.
Avalie em um conjunto de amostras separado. Registre defeitos perdidos, falsas rejeições, resultados incertos e o tempo do acionamento até a saída antes de concordar com a implantação da produção.
Não. Uma medição definida ou um recurso repetível pode ser adequado ao processamento de imagem convencional. A IA pode ser avaliada quando a aparência varia de maneiras que são difíceis de expressar como regras fixas. Escolhemos a abordagem em torno da tarefa e das evidências de avaliação.
O escopo da integração depende dos sinais disponíveis, das interfaces da máquina, do espaço de montagem e do fluxo de trabalho necessário. Compartilhe a documentação do PLC ou da interface e os detalhes da câmera existente, quando disponível.
O processamento local pode ser projetado em torno de um computador de ponta. Serviços remotos, armazenamento de imagens, caminhos de atualização e permissões de acesso são acordados separadamente; a arquitetura depende de seus requisitos.
Acorde as categorias de defeitos, os defeitos perdidos aceitáveis e as falsas rejeições, o conjunto de amostras de avaliação e o tempo máximo de decisão. O desempenho deve ser validado na aplicação pretendida; não existe um valor de precisão universal.
A proposta define o protótipo, eletrônica, software embarcado, trabalho mecânico, integração e documentação de testes. As quantidades de produção, o apoio contínuo e os acordos de PI estão abrangidos pelo acordo do projeto.
Formação em engenharia: visão baseada em eventos versus visão baseada em frames · Seleção de FPGA, NPU e MPU.
Algumas inspeções podem ser resolvidas com iluminação controlada, geometria e processamento convencional de imagens. Outras precisam de aprendizado profundo porque as peças aceitáveis variam bastante. O OpenCV pode apoiar processamento de imagens e calibração em uma arquitetura de software apropriada. Escolha o método com base em amostras representativas de peças boas e defeituosas, não na popularidade de um modelo.
Defina o menor defeito, a taxa admissível de falsas rejeições, a velocidade da linha e a interface de resposta antes de desenvolver soluções de visão computacional. Teste alterações de acabamento superficial e iluminação, além dos defeitos evidentes. Princípios semelhantes valem para visão computacional no varejo, mas os critérios de aceitação de uma linha devem permanecer específicos ao processo de fabricação.