
Temukan cacat yang terlihat
Evaluasi goresan, retakan, kontaminasi atau variasi hasil akhir. Optik dan pencahayaan harus membuat cacat yang relevan terlihat sebelum perangkat lunak dapat mengklasifikasikannya.
Visi mesin, edge AI, dan elektronik khusus untuk pemeriksaan kualitas. Kami menyatukan kamera, pemrosesan lokal, dan antarmuka mesin di sekitar produk dan lini produksi Anda.
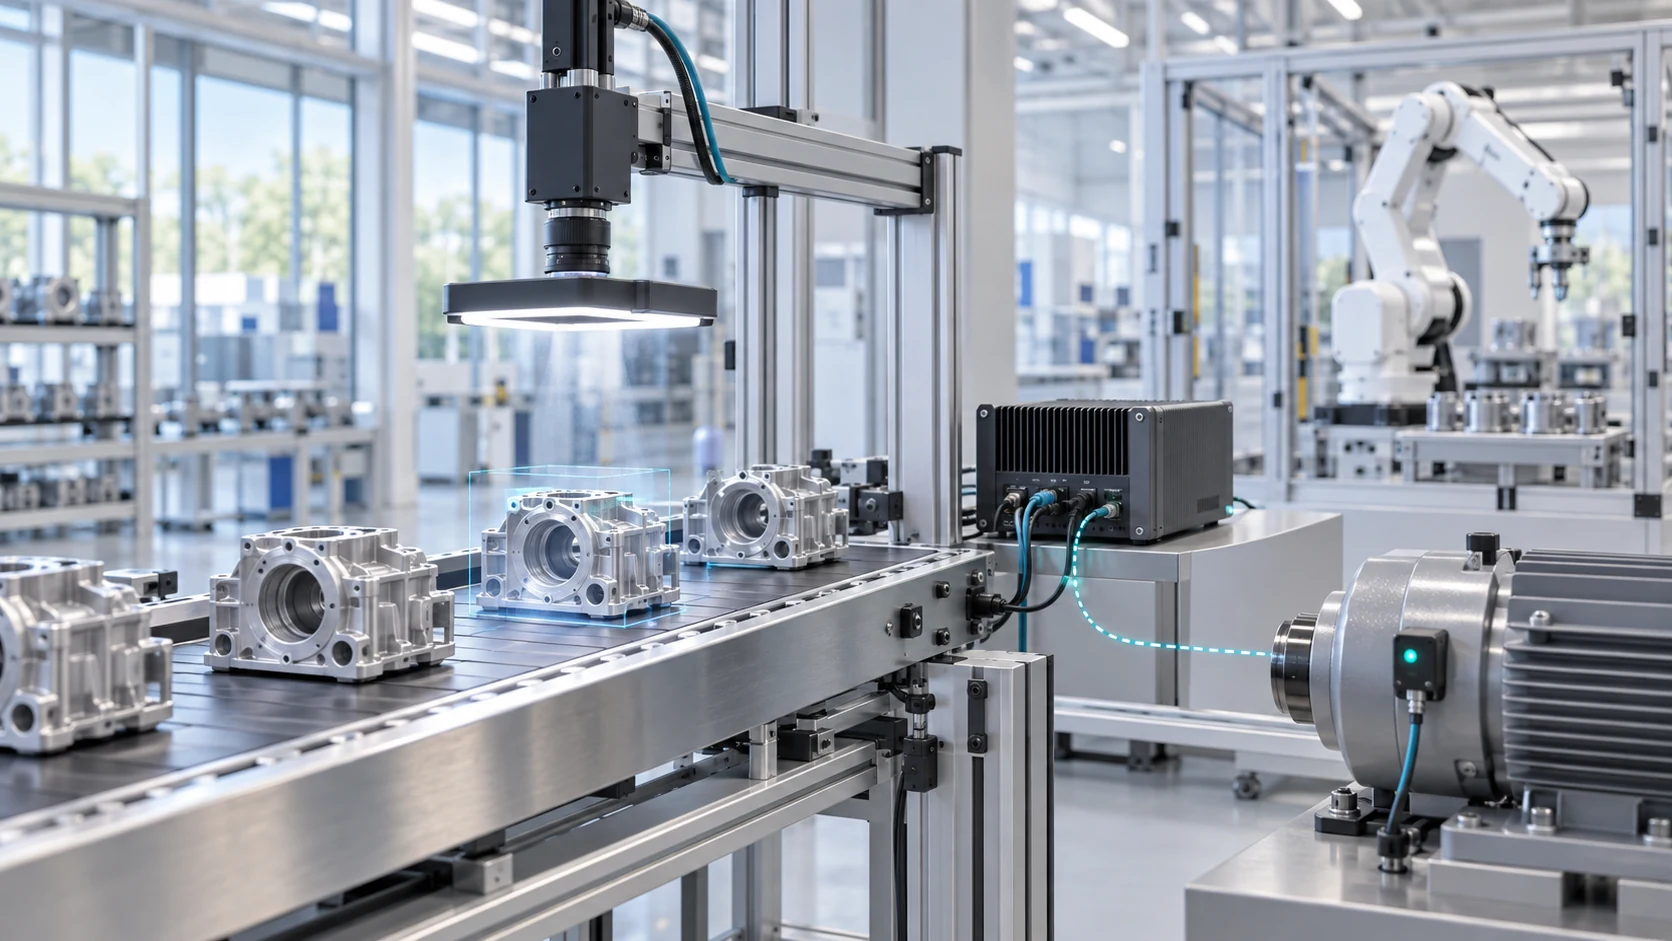
Pilih tugas inspeksi yang jelas, lalu tentukan penginderaan dan integrasi yang diperlukan untuk membuat keputusan tersebut secara andal.
Evaluasi goresan, retakan, kontaminasi atau variasi hasil akhir. Optik dan pencahayaan harus membuat cacat yang relevan terlihat sebelum perangkat lunak dapat mengklasifikasikannya.
Verifikasi keberadaan komponen, orientasi dan urutan perakitan. Kaitkan setiap hasil dengan pemicu bagian atau stasiun.
Periksa label, kode cetak, dan fitur kemasan. Tentukan keterbacaan, konten yang diharapkan, dan respons terhadap hasil yang tidak pasti.
Lingkup pemeriksaan dimensi di sekitar toleransi, kalibrasi, optik, dan posisi komponen yang diperlukan. Validasi pengulangan terhadap referensi yang sesuai.
Hubungkan hasil yang lulus, gagal, dan tidak pasti ke PLC, ruang operator, atau sistem produksi melalui antarmuka yang disetujui untuk proyek tersebut.
Tautkan hasil pemeriksaan ke pengidentifikasi bagian dan gambar yang dipilih. Setujui persyaratan retensi, akses, dan penyimpanan sebelum uji coba.
Kamera, lensa, pencahayaan, pemasangan, dan pemicu dipilih untuk fitur sebenarnya.
Visi konvensional atau AI pada komputer edge, dengan jalur pemrosesan penuh yang diukur.
I/O khusus, perangkat lunak tertanam, enklosur, dan koneksi mesin yang diperlukan.
Sampel yang representatif, kriteria penerimaan yang disepakati, dan evaluasi percontohan yang terdokumentasi.
Gunakan platform Alvexis yang sesuai sebagai titik awal atau buatlah desain khusus. Jelajahi Komputasi ForgeEdge, Modul ForgeEdge-Core dan milik kita layanan pengembangan produk khusus.
Bagikan contoh baik dan cacat, ukuran cacat, kecepatan jalur, ruang yang tersedia, dan titik kesulitan pemeriksaan saat ini. Setuju dengan apa yang dianggap lulus, gagal, atau hasil yang tidak pasti.
Gunakan sampel pengembangan dan evaluasi yang terpisah. Sertakan variasi yang diharapkan pada suku cadang, pencahayaan dan kondisi pengoperasian, serta catat cacat yang terlewat dan penolakan palsu.
Tinjau keakuratan, penundaan sensor-ke-output, alur kerja operator, dan kebutuhan pemeliharaan. Putuskan apakah akan menyempurnakan uji coba atau menyiapkan desain produksi.
Penjelasan singkat sudah cukup untuk memulai: produk, contoh cacat, kecepatan jalur, antarmuka, dan target tanggal pemasangan.
Kirim ringkasan inspeksi ↗ILUSTRASI RENCANA PERCOBAAN
Stasiun perakitan perlu membedakan bagian yang lengkap dari bagian yang komponennya hilang. This example shows how a project can be scoped; it is not a reported customer result.
Suku cadang lengkap dan tidak lengkap yang representatif, variasi suku cadang yang diharapkan, waktu stasiun, ruang pemasangan yang tersedia, dan pemicu mesin.
Kamera dan pencahayaan terkontrol menangkap fitur tersebut. Pengembalian pemrosesan lokal lulus, gagal atau tidak pasti; antarmuka mesin yang disepakati mengarahkan hasilnya ke operator atau pengontrol jalur.
Evaluate on a separate sample set. Catat cacat yang terlewat, penolakan yang salah, hasil yang tidak pasti, dan waktu pemicu hingga keluaran sebelum menyetujui penerapan produksi.
Tidak. Pengukuran yang ditentukan atau fitur yang dapat diulang mungkin sesuai dengan pemrosesan gambar konvensional. AI dapat dievaluasi ketika tampilannya bervariasi sehingga sulit diungkapkan sebagai aturan tetap. Kami memilih pendekatan berdasarkan tugas dan bukti evaluasi.
Cakupan integrasi bergantung pada sinyal yang tersedia, antarmuka mesin, ruang pemasangan, dan alur kerja yang diperlukan. Bagikan dokumentasi PLC atau antarmuka dan detail kamera yang ada bila tersedia.
Pemrosesan lokal dapat dirancang di sekitar komputer edge. Layanan jarak jauh, penyimpanan gambar, jalur pembaruan, dan izin akses disepakati secara terpisah; arsitekturnya tergantung pada kebutuhan Anda.
Setujui kategori cacat, cacat terlewatkan yang dapat diterima, dan penolakan palsu, kumpulan sampel evaluasi, dan waktu pengambilan keputusan maksimum. Kinerja harus divalidasi pada aplikasi yang dimaksud; tidak ada angka akurasi universal.
Proposal tersebut mendefinisikan prototipe, elektronik, perangkat lunak tertanam, pekerjaan mekanis, integrasi dan dokumentasi pengujian. Jumlah produksi, dukungan berkelanjutan, dan pengaturan kekayaan intelektual tercakup dalam perjanjian proyek.
Latar belakang teknik: visi berbasis peristiwa vs berbasis bingkai · Pemilihan FPGA, NPU dan MPU.
Sebagian tugas inspeksi dapat diselesaikan dengan pencahayaan terkendali, geometri, dan pengolahan citra konvensional. Tugas lain membutuhkan pembelajaran mendalam karena variasi komponen yang masih dapat diterima sangat besar. OpenCV dapat mendukung pengolahan citra dan kalibrasi dalam arsitektur perangkat lunak yang sesuai. Pilih metode berdasarkan sampel representatif komponen baik dan cacat, bukan popularitas model.
Tentukan cacat terkecil, batas penolakan keliru, kecepatan lini, dan antarmuka respons sebelum mengembangkan solusi visi komputer. Uji perubahan hasil akhir permukaan dan pencahayaan selain cacat yang jelas. Prinsip serupa berlaku pada visi komputer untuk ritel, tetapi kriteria penerimaan lini produksi harus tetap khusus untuk proses manufaktur tersebut.