
Encuentra defectos visibles
Evaluar rayones, grietas, contaminación o variación de acabado. La óptica y la iluminación deben hacer visible el defecto relevante antes de que el software pueda clasificarlo.
Visión artificial, IA en el borde y electrónica personalizada para inspección de calidad. Reunimos cámaras, procesamiento local e interfaces de máquinas alrededor de su producto y línea de producción.
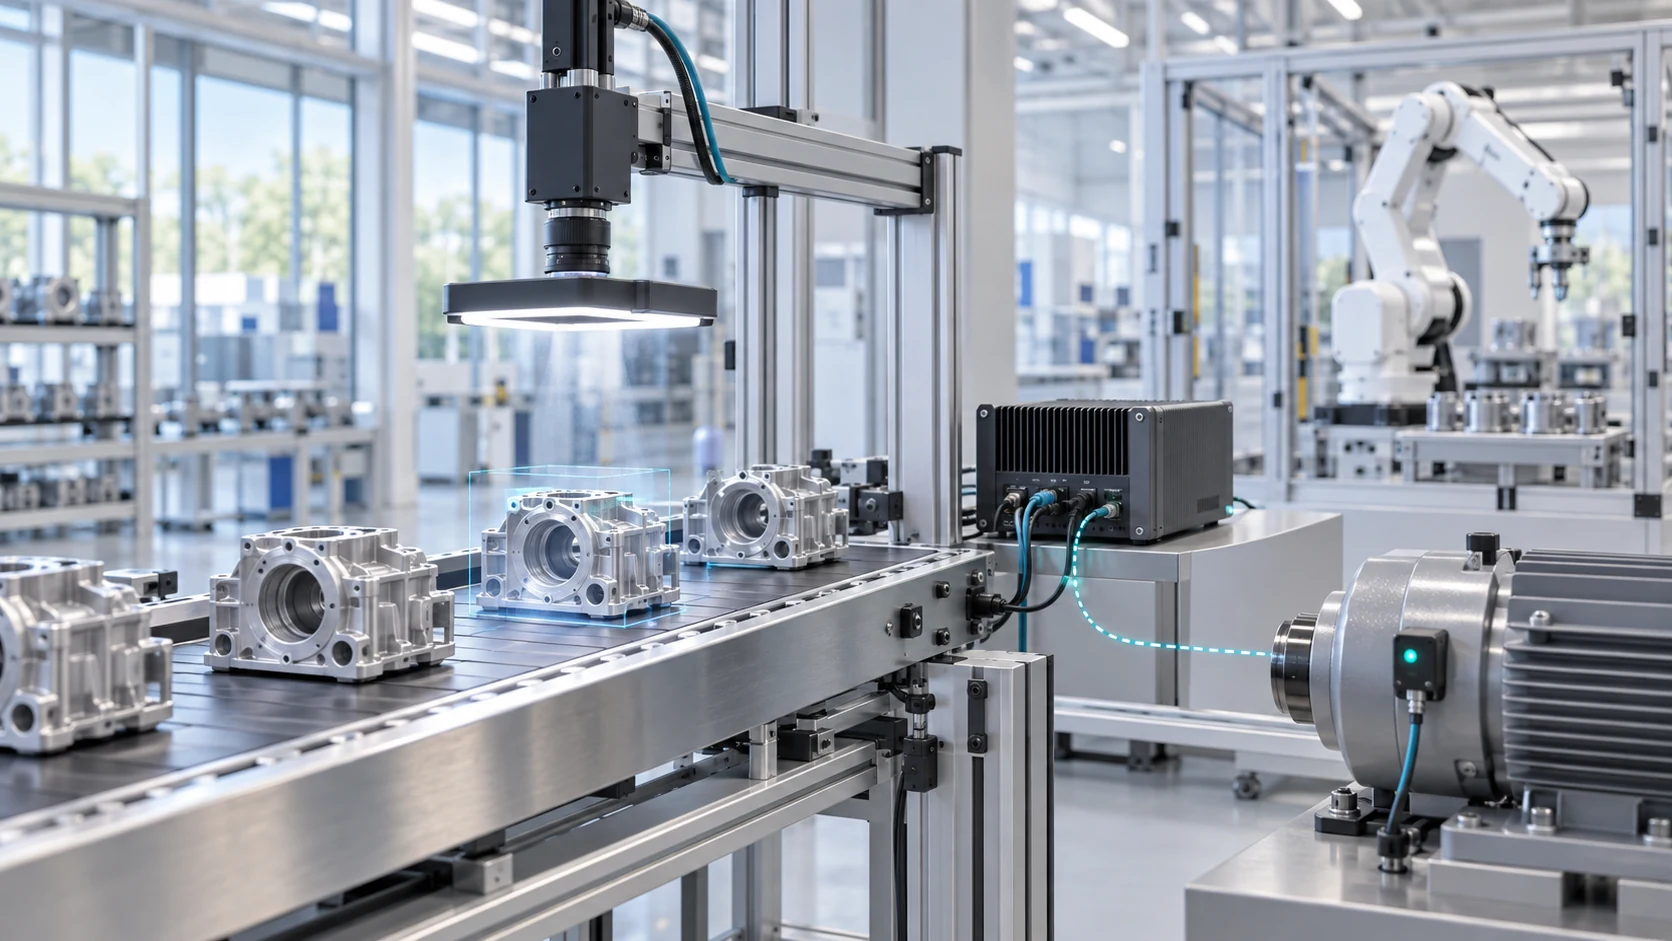
Elija una tarea de inspección clara y luego defina la detección y la integración necesarias para tomar esa decisión de manera confiable.
Evaluar rayones, grietas, contaminación o variación de acabado. La óptica y la iluminación deben hacer visible el defecto relevante antes de que el software pueda clasificarlo.
Verificar la presencia, orientación y secuencia de montaje de los componentes. Asocie cada resultado con un activador de pieza o estación.
Inspeccione etiquetas, códigos impresos y características del embalaje. Defina la legibilidad, el contenido esperado y la respuesta a un resultado incierto.
Alcance las comprobaciones dimensionales en torno a la tolerancia, calibración, óptica y posicionamiento de piezas requeridas. Validar la repetibilidad frente a una referencia adecuada.
Conecte resultados correctos, fallidos e inciertos a un PLC, estación de operador o sistema de producción a través de interfaces acordadas para el proyecto.
Vincule los resultados de la inspección a identificadores de piezas e imágenes seleccionadas. Acordar los requisitos de retención, acceso y almacenamiento antes del piloto.
Cámara, lente, iluminación, montaje y disparo seleccionados para la función real.
Visión convencional o IA en una computadora de borde, con la ruta de procesamiento completa medida.
E/S personalizadas, software integrado, gabinete y las conexiones de máquina requeridas.
Muestras representativas, criterios de aceptación acordados y una evaluación piloto documentada.
Utilice una plataforma Alvexis adecuada como punto de partida o encargue un diseño específico. Explorar Computación ForgeEdge, Módulos ForgeEdge-Core y nuestro servicios de desarrollo de productos personalizados.
Comparta ejemplos buenos y defectuosos, el tamaño del defecto, la velocidad de la línea, el espacio disponible y los puntos débiles de la inspección actual. Acuerde lo que cuenta como aprobado, reprobado o resultado incierto.
Utilice muestras de desarrollo y evaluación independientes. Incluya la variación esperada en las piezas, la iluminación y las condiciones operativas, y registre los defectos omitidos y los falsos rechazos.
Revise la precisión, el retraso entre el sensor y la salida, el flujo de trabajo del operador y las necesidades de mantenimiento. Decide si perfeccionar el piloto o preparar el diseño de producción.
Un breve resumen es suficiente para comenzar: producto, ejemplos de defectos, velocidad de línea, interfaces y fecha de instalación prevista.
Enviar un informe de inspección ↗PLAN PILOTO ILUSTRativo
Una estación de ensamblaje necesita distinguir una pieza completa de una a la que le falta un componente. Este ejemplo muestra cómo se puede definir el alcance de un proyecto; no es un resultado informado por el cliente.
Piezas representativas completas e incompletas, variación esperada de las piezas, sincronización de la estación, espacio de montaje disponible y disparador de la máquina.
Una cámara y una iluminación controlada capturan la característica. Las devoluciones del procesamiento local pasan, fallan o son inciertas; Una interfaz de máquina acordada envía el resultado al operador o al controlador de línea.
Evaluar en un conjunto de muestras separado. Registre los defectos omitidos, los falsos rechazos, los resultados inciertos y el tiempo de activación de la salida antes de acordar la implementación de la producción.
No. Una medición definida o una característica repetible puede ser adecuada para el procesamiento de imágenes convencional. La IA se puede evaluar cuando la apariencia varía de maneras que son difíciles de expresar como reglas fijas. Elegimos el enfoque en torno a la tarea y la evidencia de evaluación.
El alcance de la integración depende de las señales disponibles, las interfaces de la máquina, el espacio de montaje y el flujo de trabajo requerido. Comparta documentación de PLC o interfaz y detalles de la cámara existente cuando esté disponible.
El procesamiento local se puede diseñar en torno a una computadora perimetral. Los servicios remotos, el almacenamiento de imágenes, las rutas de actualización y los permisos de acceso se acuerdan por separado; la arquitectura depende de sus requisitos.
Acuerde las categorías de defectos, los defectos omitidos aceptables y los falsos rechazos, el conjunto de muestras de evaluación y el tiempo máximo de decisión. El rendimiento debe validarse en la aplicación prevista; No existe una cifra de precisión universal.
La propuesta define el prototipo, la electrónica, el software integrado, el trabajo mecánico, la integración y la documentación de prueba. Las cantidades de producción, el soporte continuo y los acuerdos de propiedad intelectual están definidos en el acuerdo del proyecto.
Experiencia en ingeniería: visión basada en eventos versus visión basada en fotogramas · Selección de FPGA, NPU y MPU.
Algunas inspecciones pueden resolverse con iluminación controlada, geometría y procesamiento de imágenes convencional. Otras necesitan aprendizaje profundo porque las piezas aceptables varían considerablemente. OpenCV puede aportar procesamiento de imágenes y calibración dentro de una arquitectura de software adecuada. Elija el método a partir de muestras representativas de piezas correctas y defectuosas, no de la popularidad de un modelo.
Defina el defecto más pequeño, los falsos rechazos admisibles, la velocidad de línea y la interfaz de respuesta antes de desarrollar una solución de visión artificial. Pruebe cambios de acabado superficial e iluminación, además de los defectos evidentes. Principios similares se aplican a la visión artificial en el comercio minorista, pero los criterios de aceptación de una línea deben seguir siendo específicos del proceso de fabricación.