
Finn synlige feil
Vurder riper, sprekker, forurensning eller finishvariasjoner. Optikk og belysning må synliggjøre den aktuelle mangelen før programvare kan klassifisere den.
maskinsyn, edge AI og tilpasset elektronikk for kvalitetsinspeksjon. Vi samler kameraer, lokal prosessering og maskingrensesnitt rundt ditt produkt og produksjonslinje.
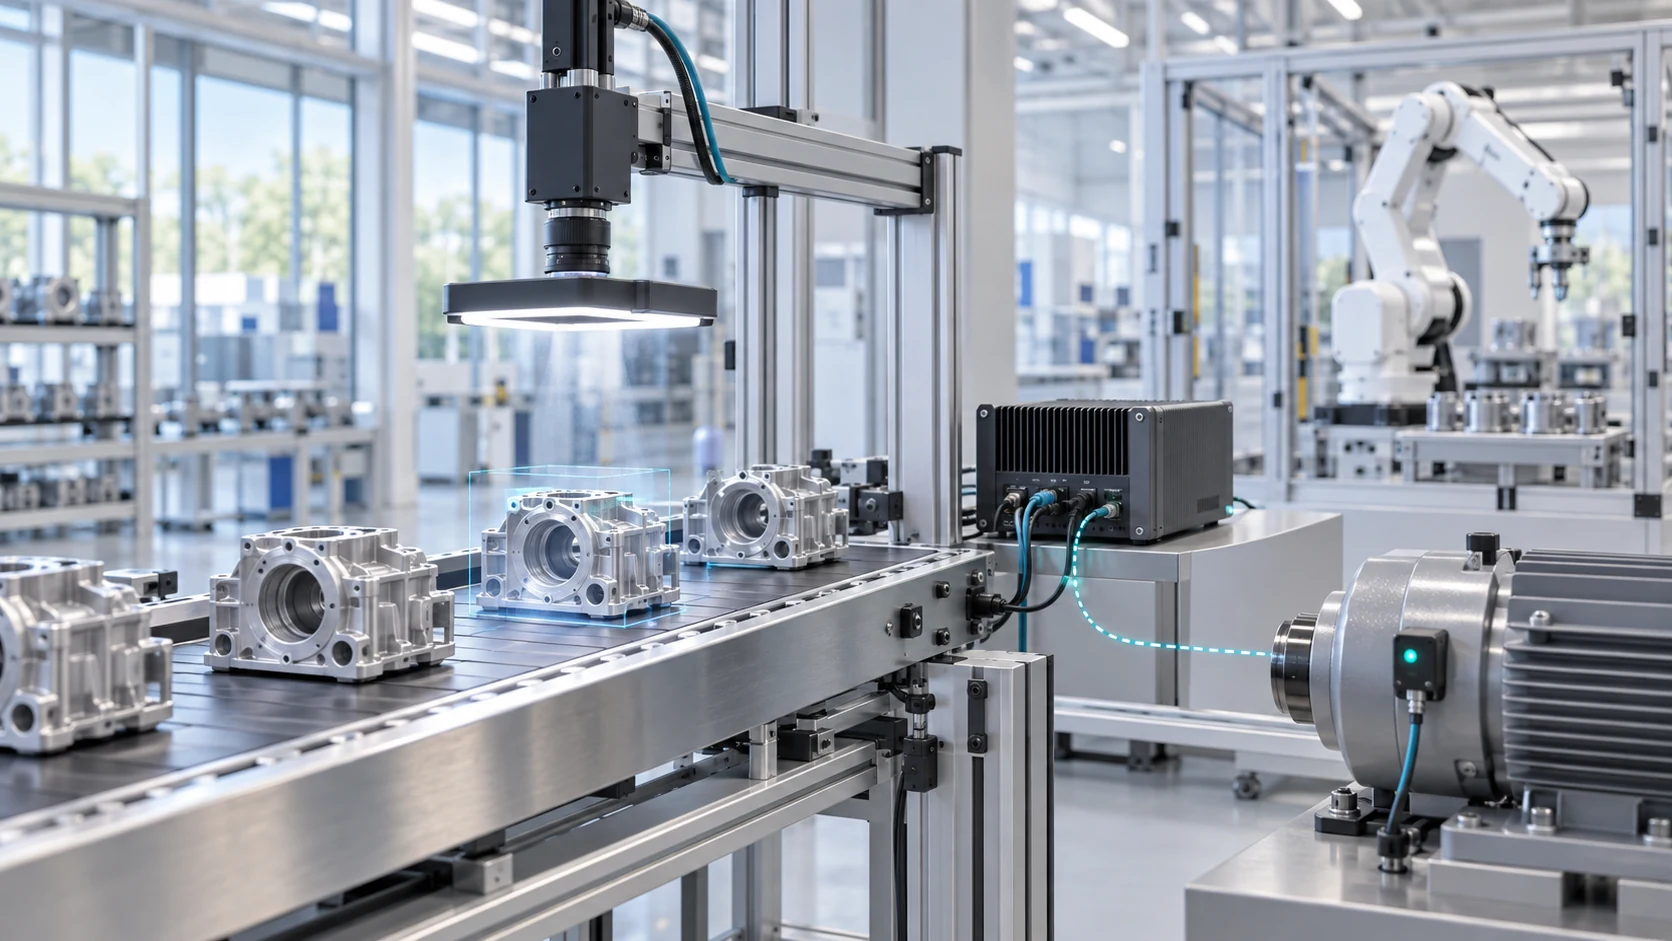
Velg en tydelig inspeksjonsoppgave, og definer deretter sansingen og integrasjonen som trengs for å ta den avgjørelsen pålitelig.
Vurder riper, sprekker, forurensning eller finishvariasjoner. Optikk og belysning må synliggjøre den aktuelle mangelen før programvare kan klassifisere den.
Bekreft komponenttilstedeværelse, orientering og monteringsrekkefølge. Knytt hvert resultat til en del- eller stasjonstrigger.
Inspiser etiketter, trykte koder og emballasjefunksjoner. Definer lesbarhet, forventet innhold og respons på et usikkert resultat.
Omfang dimensjonale kontroller rundt nødvendig toleranse, kalibrering, optikk og delplassering. Valider repeterbarheten mot en passende referanse.
Koble bestått, feil og usikre resultater til en PLS, operatørstasjon eller produksjonssystem gjennom grensesnitt avtalt for prosjektet.
Koble inspeksjonsresultater til delidentifikatorer og utvalgte bilder. Godta krav til oppbevaring, tilgang og lagring før pilotprosjekt.
Kamera, linse, belysning, montering og trigger valgt for den faktiske funksjonen.
Konvensjonell vision eller AI på en kantdatamaskin, med hele prosesseringsbanen målt.
Tilpassede I/O, innebygd programvare, kapsling og de nødvendige maskintilkoblingene.
Representative prøver, avtalte akseptkriterier og en dokumentert pilotprosjekt-evaluering.
Bruk en passende Alvexis-plattform som utgangspunkt, eller sett i gang et dedikert design. Utforsk ForgeEdge databehandling, ForgeEdge-Core-moduler og vår tilpassede produktutviklingstjenester.
Del gode og defekte eksempler, defektstørrelse, linjehastighet, tilgjengelig plass og gjeldende smertepunkter for inspeksjon. Avtal hva som teller som bestått, ikke bestått eller usikkert resultat.
Bruk egne utviklings- og evalueringsprøver. Inkluder forventet variasjon i deler, lys og driftsforhold, og noter tapte feil og falske avvisninger.
Gjennomgå nøyaktighet, sensor-til-utgang-forsinkelse, operatørens arbeidsflyt og vedlikeholdsbehov. Bestem om du vil avgrense pilotprosjekt eller forberede produksjonsdesignet.
En kort brief er nok til å starte: produkt, defekteksempler, linjehastighet, grensesnitt og målinstallasjonsdato.
Send en inspeksjonsskrivelse ↗ILLUSTRATIV pilotprosjekt PLAN
En monteringsstasjon må skille en komplett del fra en med en manglende komponent. Dette eksemplet viser hvordan et prosjekt kan avgrenses; det er ikke et rapportert kunderesultat.
Representative komplette og ufullstendige deler, forventet delvariasjon, stasjonstidspunkt, tilgjengelig monteringsplass og maskinutløser.
Et kamera og kontrollert belysning fanger funksjonen. Lokal behandling av returer bestått, mislykket eller usikre; et avtalt maskingrensesnitt ruter resultatet til operatøren eller linjekontrolleren.
Vurder på et eget prøvesett. Registrer tapte defekter, falske avvisninger, usikre resultater og trigger-til-utgang-tid før du godtar produksjonsdistribusjon.
Nei. En definert måling eller repeterbar funksjon kan passe konvensjonell bildebehandling. AI kan evalueres når utseende varierer på måter som er vanskelig å uttrykke som faste regler. Vi velger tilnærming rundt oppgaven og evalueringsbevis.
Integrasjonsomfanget avhenger av tilgjengelige signaler, maskingrensesnitt, monteringsplass og nødvendig arbeidsflyt. Del PLS- eller grensesnittdokumentasjon og eksisterende kameradetaljer når tilgjengelig.
Lokal prosessering kan utformes rundt en kantdatamaskin. Fjerntjenester, bildelagring, oppdateringsstier og tilgangstillatelser avtales separat; arkitekturen avhenger av dine krav.
Enig defektkategorier, akseptable tapte feil og falske avvisninger, evalueringsutvalget og maksimal beslutningstid. Ytelsen må valideres på den tiltenkte applikasjonen; det er ingen universell nøyaktighetstall.
Forslaget definerer prototype, elektronikk, innebygd programvare, mekanisk arbeid, integrasjon og testdokumentasjon. Produksjonsmengder, løpende support og IP-ordninger er avgrenset i prosjektavtalen.
Ingeniørbakgrunn: hendelsesbasert vs rammebasert visjon · FPGA, NPU og MPU utvalg.
Noen inspeksjonsoppgaver kan løses med kontrollert belysning, geometri og tradisjonell bildebehandling. Andre trenger dyp læring for maskinsyn fordi godkjente deler varierer mye. OpenCV kan støtte bildebehandling og kalibrering i en egnet programvarearkitektur. Velg metode ut fra representative feilfrie og defekte prøver, ikke modellens popularitet.
Definer minste feil, tillatt feilaktig vraking, linjehastighet og grensesnitt for respons før en maskinsynsløsning bygges. Test endringer i overflatefinish og belysning, ikke bare den åpenbare feilen. Lignende prinsipper gjelder for maskinsyn i detaljhandel, men akseptansekriteriene på en produksjonslinje må fortsatt være knyttet til den aktuelle produksjonsprosessen.