
Hitta synliga defekter
Utvärdera repor, sprickor, föroreningar eller finishvariationer. Optik och belysning måste göra den aktuella defekten synlig innan programvara kan klassificera den.
maskinseende, edge AI och anpassad elektronik för kvalitetsinspektion. Vi samlar kameror, lokal bearbetning och maskingränssnitt runt din produkt och produktionslinje.
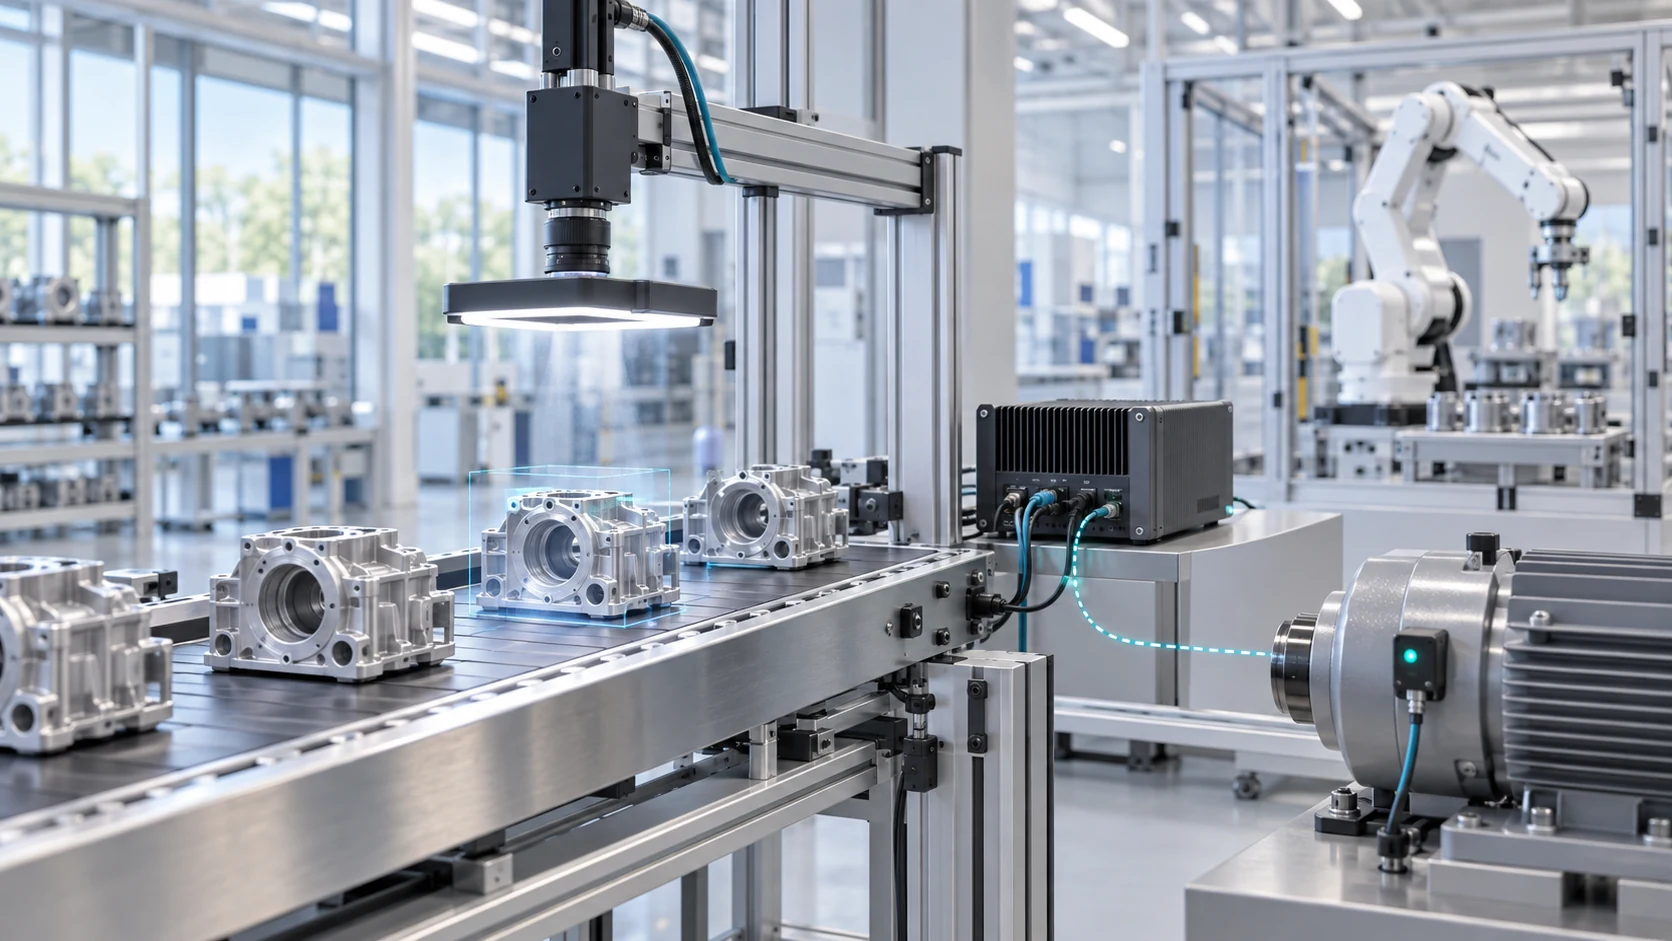
Välj en tydlig inspektionsuppgift och definiera sedan den avkänning och integration som behövs för att fatta beslutet på ett tillförlitligt sätt.
Utvärdera repor, sprickor, föroreningar eller finishvariationer. Optik och belysning måste göra den aktuella defekten synlig innan programvara kan klassificera den.
Verifiera komponentnärvaro, orientering och monteringssekvens. Associera varje resultat med en del- eller stationstrigger.
Inspektera etiketter, tryckta koder och förpackningsfunktioner. Definiera läsbarhet, förväntat innehåll och svaret på ett osäkert resultat.
Omfattning av dimensionskontroller kring erforderlig tolerans, kalibrering, optik och delpositionering. Validera repeterbarheten mot en lämplig referens.
Anslut godkända, misslyckade och osäkra resultat till en PLC, operatörsstation eller produktionssystem genom gränssnitt som överenskommits för projektet.
Länka inspektionsresultat till artikelidentifierare och valda bilder. Kom överens om krav på lagring, åtkomst och lagring innan pilotprojekt.
Kamera, lins, belysning, montering och triggning har valts för den faktiska funktionen.
Konventionell vision eller AI på en kantdator, med hela bearbetningsvägen uppmätt.
Anpassade I/O, inbyggd programvara, kapsling och nödvändiga maskinanslutningar.
Representativa urval, överenskomna acceptanskriterier och en dokumenterad pilotprojekt-utvärdering.
Använd en lämplig Alvexis-plattform som utgångspunkt eller beställ en dedikerad design. Utforska ForgeEdge datoranvändning, ForgeEdge-Core-moduler och vår anpassade produktutvecklingstjänster.
Dela bra och defekta exempel, defektstorlek, linjehastighet, tillgängligt utrymme och aktuella inspektionssmärta punkter. Kom överens om vad som räknas som godkänt, underkänt eller osäkert resultat.
Använd separata utvecklings- och utvärderingsprov. Inkludera förväntad variation i delar, ljus och driftsförhållanden, och registrera missade defekter och falska avslag.
Granska noggrannhet, sensor-till-utgång fördröjning, operatörens arbetsflöde och underhållsbehov. Bestäm om du vill förfina pilotprojekt eller förbereda produktionsdesignen.
En kort brief räcker för att börja: produkt, defektexempel, linjehastighet, gränssnitt och målinstallationsdatum.
Skicka en inspektionsrapport ↗ILLUSTRATIV pilotprojekt PLAN
En monteringsstation måste skilja en hel del från en med en saknad komponent. Detta exempel visar hur ett projekt kan omfångas; det är inte ett rapporterat kundresultat.
Representativa kompletta och ofullständiga delar, förväntad delvariation, stationstid, tillgängligt monteringsutrymme och maskinavtryckaren.
En kamera och kontrollerad belysning fångar funktionen. Lokal bearbetning av returer godkänns, misslyckas eller är osäkra; ett överenskommet maskingränssnitt dirigerar resultatet till operatören eller linjestyrenheten.
Utvärdera på en separat provuppsättning. Registrera missade defekter, falska avslag, osäkra resultat och trigger-to-output-tid innan du godkänner produktionsinstallation.
Nej. En definierad mätning eller repeterbar funktion kan passa konventionell bildbehandling. AI kan utvärderas när utseendet varierar på sätt som är svåra att uttrycka som fasta regler. Vi väljer tillvägagångssätt kring uppgiften och utvärderingsbevis.
Integrationsomfånget beror på tillgängliga signaler, maskingränssnitt, monteringsutrymme och önskat arbetsflöde. Dela PLC- eller gränssnittsdokumentation och befintliga kameradetaljer när det är tillgängligt.
Lokal bearbetning kan utformas kring en kantdator. Fjärrtjänster, bildlagring, uppdateringsvägar och åtkomstbehörigheter avtalas separat; arkitekturen beror på dina krav.
Kom överens om defektkategorier, acceptabla missade defekter och falska avslag, utvärderingsurvalet och maximal beslutstid. Prestanda måste valideras för den avsedda applikationen; det finns ingen universell noggrannhetssiffra.
Förslaget definierar prototyp, elektronik, inbyggd programvara, mekaniskt arbete, integration och testdokumentation. Produktionskvantiteter, löpande support och IP-arrangemang ingår i projektavtalet.
Ingenjörsbakgrund: händelsebaserad vs bildrutebaserad vision · Val av FPGA, NPU och MPU.
Vissa inspektionsuppgifter kan lösas med kontrollerad belysning, geometri och traditionell bildbehandling. Andra kräver djupinlärning eftersom även godkända delar varierar mycket. OpenCV kan stödja bildbehandling och kalibrering i en lämplig programarkitektur. Välj metod från representativa felfria och defekta prover, inte efter modellens popularitet.
Definiera minsta defekt, tillåten felaktig kassation, linjehastighet och svarsgränssnitt innan en visionslösning utvecklas. Testa variationer i ytfinish och belysning tillsammans med de tydliga defekterna. Liknande principer gäller datorseende i detaljhandeln, men produktionslinjens acceptanskriterier måste vara specifika för tillverkningsprocessen.