
Znajdź widoczne defekty
Oceń zadrapania, pęknięcia, zanieczyszczenia lub różnice w wykończeniu. Optyka i oświetlenie muszą uwidocznić daną wadę, zanim oprogramowanie będzie mogło ją sklasyfikować.
Systemy wizyjne, lokalna analiza obrazu i kontrola jakości z AI dopasowane do procesu. Integrujemy kamery, elektronikę i interfejsy maszyny wokół konkretnego zadania inspekcji.
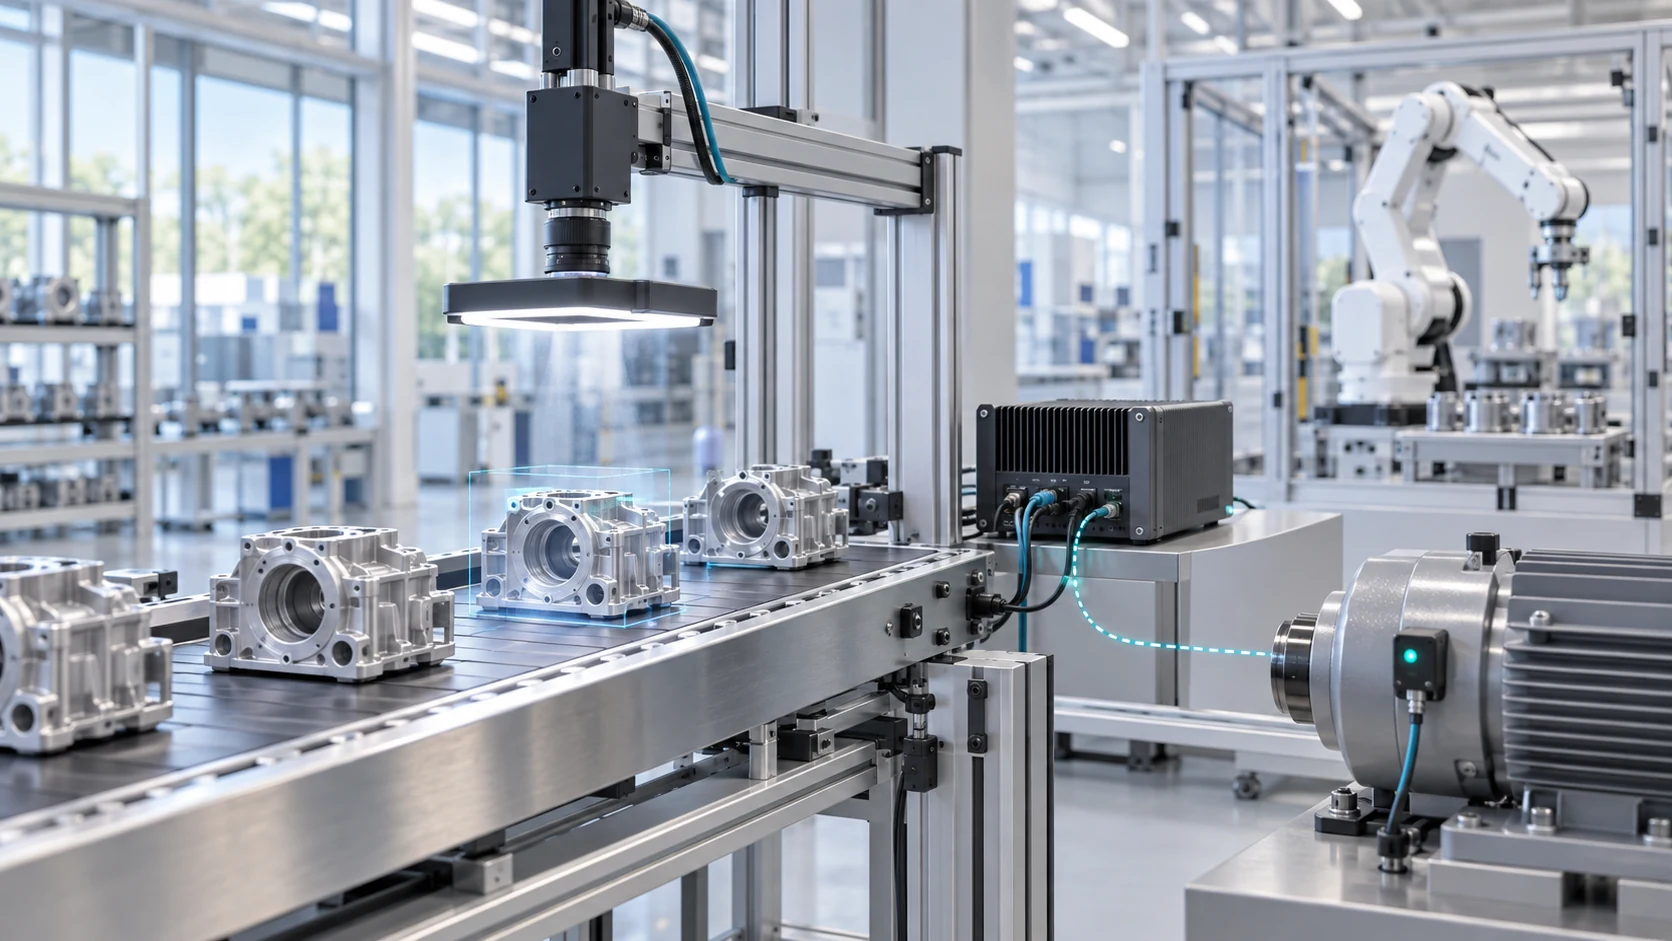
Wybierz jasne zadanie inspekcyjne, a następnie zdefiniuj wykrywanie i integrację potrzebne do niezawodnego podjęcia tej decyzji.
Oceń zadrapania, pęknięcia, zanieczyszczenia lub różnice w wykończeniu. Optyka i oświetlenie muszą uwidocznić daną wadę, zanim oprogramowanie będzie mogło ją sklasyfikować.
Sprawdź obecność komponentów, orientację i kolejność montażu. Powiąż każdy wynik z wyzwalaczem części lub stacji.
Sprawdź etykiety, wydrukowane kody i cechy opakowania. Zdefiniuj czytelność, oczekiwaną treść i reakcję na niepewny wynik.
Zakres kontroli wymiarowych w zakresie wymaganej tolerancji, kalibracji, optyki i pozycjonowania części. Zweryfikuj powtarzalność na podstawie odpowiedniego odniesienia.
Połącz wyniki pozytywne, negatywne i niepewne ze sterownikiem PLC, stacją operatorską lub systemem produkcyjnym za pośrednictwem interfejsów uzgodnionych dla projektu.
Połącz wyniki kontroli z identyfikatorami części i wybranymi obrazami. Przed rozpoczęciem pilotażu uzgodnij wymagania dotyczące przechowywania, dostępu i przechowywania.
Kamera, obiektyw, oświetlenie, montaż i wyzwalanie wybrane dla danej funkcji.
Konwencjonalna wizja lub sztuczna inteligencja na komputerze do lokalnego przetwarzania, z pomiarem pełnej ścieżki przetwarzania.
Niestandardowy I/O, wbudowane oprogramowanie, obudowa i wymagane połączenia maszynowe.
Reprezentatywne próbki, uzgodnione kryteria akceptacji i udokumentowana ocena pilotażowa.
Użyj odpowiedniej platformy Alvexis jako punktu wyjścia lub zleć dedykowany projekt. Eksploruj Obliczenia ForgeEdge, Moduły ForgeEdge-Core i nasze usługi rozwoju produktów na zamówienie.
Podziel się dobrymi i wadliwymi przykładami, rozmiarem defektu, szybkością linii, dostępną przestrzenią i bieżącymi problemami związanymi z inspekcją. Uzgodnij, co liczy się jako zaliczenie, niepowodzenie lub niepewny wynik.
Użyj oddzielnych próbek programistycznych i ewaluacyjnych. Uwzględnij oczekiwane różnice w częściach, oświetleniu i warunkach pracy oraz zanotuj pominięte defekty i fałszywe odrzucenia.
Sprawdź dokładność, opóźnienie między czujnikiem a wyjściem, przebieg pracy operatora i potrzeby konserwacyjne. Zdecyduj, czy udoskonalić pilotaż, czy przygotować projekt produkcyjny.
Na początek wystarczy krótki brief: produkt, przykłady usterek, prędkość linii, interfejsy i docelowa data instalacji.
Wyślij brief z inspekcji ↗ILUSTRACJA PLANU PILOTAŻOWEGO
Stanowisko montażowe musi odróżnić część kompletną od tej, w której brakuje elementu. Ten przykład pokazuje, jak można określić zakres projektu; nie jest to raportowany wynik klienta.
Reprezentatywne kompletne i niekompletne części, oczekiwana zmienność części, czas stacji, dostępna przestrzeń montażowa i spust maszyny.
Kamera i kontrolowane oświetlenie uchwyciły tę cechę. Zwroty z przetwarzania lokalnego zaliczone, zakończone niepowodzeniem lub niepewne; uzgodniony interfejs maszyny przekazuje wynik do operatora lub kontrolera linii.
Oceń na oddzielnym zestawie próbek. Rejestruj pominięte defekty, fałszywe odrzucenia, niepewne wyniki i czas od uruchomienia do wyjścia przed uzgodnieniem wdrożenia produkcyjnego.
Nie. Zdefiniowany pomiar lub powtarzalna cecha może odpowiadać konwencjonalnemu przetwarzaniu obrazu. Sztuczną inteligencję można oceniać, gdy jej wygląd zmienia się w sposób trudny do wyrażenia w formie ustalonych reguł. Wybieramy podejście wokół zadania i dowodów ewaluacyjnych.
Zakres integracji zależy od dostępnych sygnałów, interfejsów maszyny, przestrzeni montażowej i wymaganego przepływu pracy. Udostępnij dokumentację sterownika PLC lub interfejsu oraz szczegółowe informacje o istniejącej kamerze, jeśli są dostępne.
Przetwarzanie lokalne można zaprojektować wokół komputera w celu przetwarzania lokalnego. Usługi zdalne, przechowywanie obrazów, ścieżki aktualizacji i uprawnienia dostępu są uzgadniane osobno; architektura zależy od Twoich wymagań.
Uzgodnij kategorie defektów, akceptowalne pominięte defekty i fałszywe odrzucenia, zestaw próbek do oceny i maksymalny czas podejmowania decyzji. Wydajność należy sprawdzić w zamierzonym zastosowaniu; nie ma uniwersalnej wartości dokładności.
We wniosku zdefiniowano prototyp, elektronikę, oprogramowanie wbudowane, pracę mechaniczną, integrację i dokumentację testową. Wielkość produkcji, bieżące wsparcie i ustalenia dotyczące własności intelektualnej są określone w umowie w sprawie projektu.
Wykształcenie inżynierskie: wizja oparta na zdarzeniach a wizja oparta na ramkach · Wybór FPGA, NPU i MPU.
Niektóre zadania inspekcyjne można rozwiązać przy użyciu kontrolowanego oświetlenia, geometrii i klasycznego przetwarzania obrazu. Inne wymagają uczenia głębokiego ze względu na dużą zmienność poprawnych części. OpenCV może wspierać przetwarzanie obrazu i kalibrację w odpowiedniej architekturze oprogramowania. Wybieraj metodę na podstawie reprezentatywnych próbek poprawnych i wadliwych, a nie popularności modelu.
Przed opracowaniem rozwiązania wizyjnego zdefiniuj najmniejszą wadę, dopuszczalną liczbę fałszywych odrzutów, prędkość linii i interfejs reakcji. Testuj zmiany wykończenia powierzchni i oświetlenia, nie tylko oczywiste wady. Podobne zasady dotyczą widzenia komputerowego w handlu, ale kryteria odbiorcze linii produkcyjnej muszą pozostać właściwe dla danego procesu wytwarzania.